Réduire le temps de cycle de libération de vos lots
Des lots qui attendent sans qu’on sache pourquoi, des fins de mois en vagues, des priorités qui changent chaque jour : votre libération est une boîte noire. Nous la rendons visible, nous la pilotons et nous levons ses goulots un à un, avec une approche inspirée de la théorie des contraintes.
2 j → 3 hpour la revue des dossiers par les techniciens AQ
Résultats mesurés sur plusieurs sites de production.
Vous reconnaissez votre libération ?
Des équipes qui passent leur temps à courir après les lots et à replanifier.
Un phénomène de fin de mois, avec des vagues de libération.
Une libération en boîte noire : on ne sait pas où en sont les lots, ni ce qui bloque.
Des prérequis de libération flous, dont on découvre trop tard qu’il en manque un.
Des priorités qui changent chaque jour, au profit des lots qui font le plus de bruit.
Une direction qui se saisit du sujet quand les stocks montent déjà.
Comprendre son flux pour le maîtriser
1La robustesse avant la performance
Un délai moyen de libération cache l’essentiel. Deux sites peuvent afficher la même moyenne et vivre des réalités opposées : l’un libère de façon prévisible, l’autre alterne lots express et lots oubliés, avec le chaos des priorités et les vagues de fin de mois qui vont avec.
La moyenne
Un seul chiffre, qui masque les écarts : impossible de savoir si les lots sortent à temps.
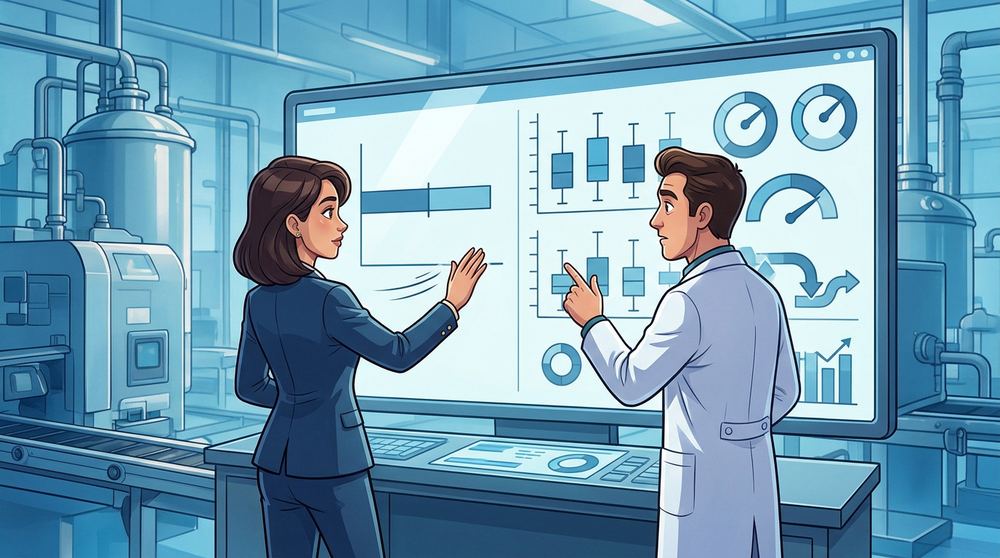
La boîte à moustaches
La boîte contient la moitié des lots, les moustaches montrent les extrêmes. Plus elle est haute, plus le flux est imprévisible.
L’objectif
D’abord écraser la boîte pour rendre le flux prévisible, puis la faire descendre pour gagner des jours, durablement.
2Le FIFO mène à l’OTIF, pas l’inverse
Faire passer devant les lots en retard ou attendus par un client semble logique. Mais chaque passe-droit en double d’autres, qui deviennent les urgences de demain. Traiter les lots dans leur ordre d’arrivée, avec un encours maîtrisé, rend au contraire le délai prévisible : les engagements sont tenus, et l’OTIF suit.
Un encours maîtrisé
Le FIFO ne suffit pas seul : si la file grossit, chaque lot attend plus longtemps, même dans l’ordre. On limite l’encours et on planifie au rythme du goulot.
Un couloir express, strictement limité
Les vraies urgences existent, comme un risque de rupture. Elles passent par un couloir dédié, limité à un ou deux lots et décidé en rituel, pas au fil de l’eau.
L’OTIF, un indicateur de résultat
L’OTIF se suit au niveau de la direction. C’est s’en servir pour reprioriser les lots au quotidien qui crée le chaos.
3Le goulot bouge : il faut piloter chaque étape
Chaque jour, votre site ne libère pas plus de lots que son étape la plus lente. Mais un flux de libération enchaîne des étapes parfois synchronisées, parfois en parallèle, et le goulot change de place au fil des semaines. Piloter le temps de cycle global ne suffit donc pas : il faut voir, à chaque étape, ce qui entre, ce qui attend et ce qui sort.
Ce qu’on mesure à chaque étape
Le débit d’entrée, l’encours et son évolution, le temps de traversée réel face à la cible, la capacité et la polyvalence disponible.
Pourquoi un pilotage centralisé
Pour voir où se trouve le goulot aujourd’hui, anticiper celui de demain et éviter les optimums locaux qui pénalisent le flux global.
Ce que cela change
Les ressources vont là où elles débloquent vraiment des lots, au lieu d’accélérer des étapes qui ne limitent pas la libération.
Notre approche : piloter le flux avant de chercher à l’améliorer
Avant même d’accélérer une étape, un pilotage efficace du flux donne déjà des résultats sur le temps global.
1
Éteindre le feu, si besoin
Quand la situation est dégradée, la Brigade de la Qualité efficace mène une task-force limitée dans le temps : piles de lots classées par âge, flux normal isolé, cible fixée et charge chiffrée.
task-forceBrigade de la Qualité efficace
2
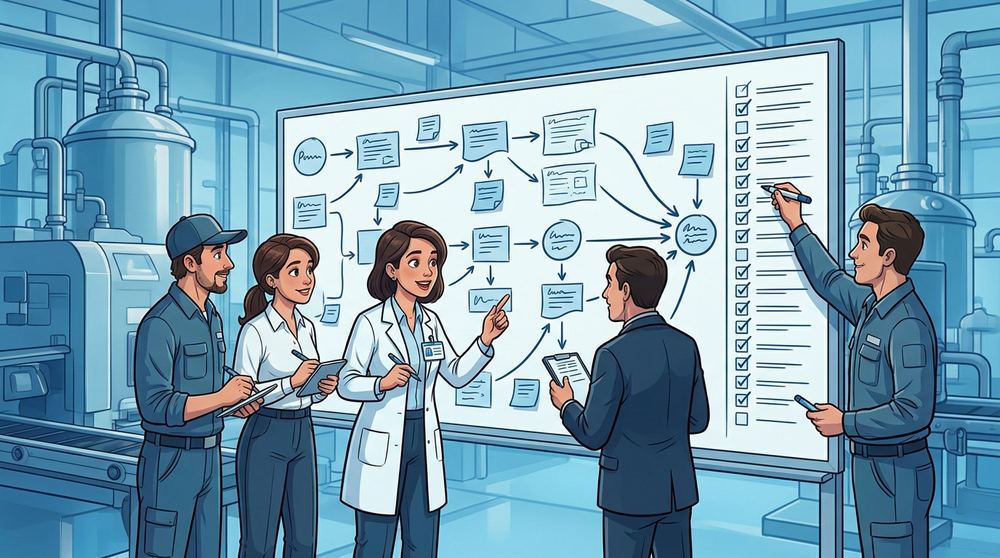
Cartographier le flux et ses prérequis
Avec les pharmaciens libérateurs, nous décrivons tous les prérequis de libération et les étapes qui y mènent, ainsi que les données disponibles, ou non, dans vos systèmes.
prérequis de libérationcartographie
3
Mesurer juste
Encours, débits et temps de traversée à chaque étape, analysés de façon statistique plutôt qu’en moyenne : la robustesse passe avant la performance.
encours et débitsvariabilité
4
Piloter par les couleurs
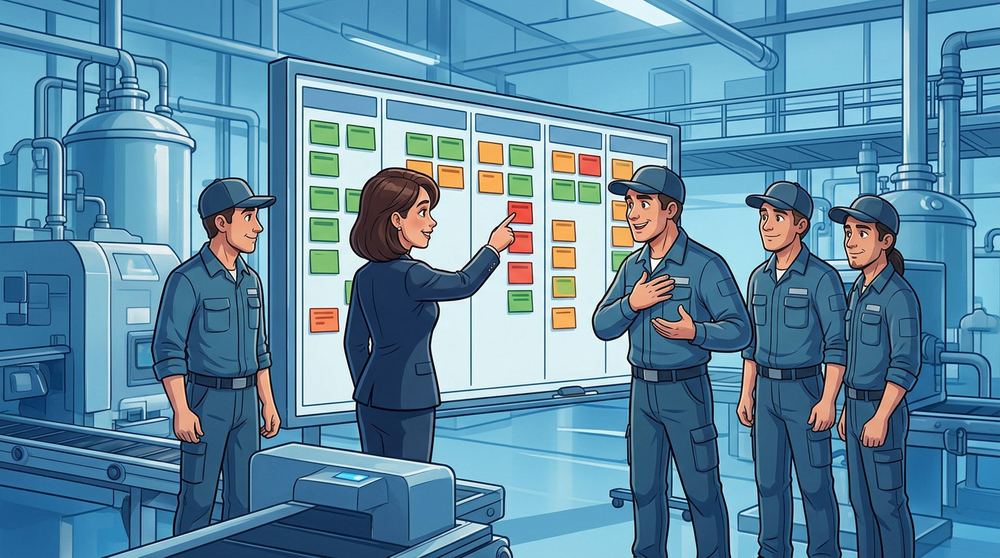
Un pilotage centralisé et visuel, animé par des rituels courts, qui montre où en est chaque lot et ce qui le bloque. Il donne des résultats avant même d’améliorer les étapes.
pilotage visuelrituels
5
Planifier par le goulot
La démarche contre-intuitive mais décisive : planifier toute l’activité au rythme de l’étape la plus lente. Le comité de direction est embarqué dès le départ.
théorie des contraintesCODIR
6
Lever les goulots un à un
Identifier le goulot, planifier par lui, l’améliorer, puis recommencer avec le suivant : revue des dossiers de lot, déviations, contrôle qualité ou organisation.
amélioration continuegoulots
Trois projets, trois résultats
Unité de production injectable
Douze jours de libération gagnés en un mois
Un délai moyen de libération autour de 46 jours et un stock de produits finis à réduire. Le flux de revue des dossiers de lot a été identifié comme levier prioritaire : règles de revue, revue en ligne et pilotage.
Revue des dossiers sur la ligne, pendant la production
Deux étapes de revue maximum avant la libération
Pilotage quotidien du flux de revue
46 → 34 jde délai moyen de libération, en un mois
Site façonnier, formes stériles
Des millions d’euros de stock débloqués
Des lots terminés bloqués par des anomalies non traitées et un stock de produits finis en forte hausse. Pilotage des anomalies et des lots à fort enjeu, task-force ciblée et coaching des investigations.
Anomalies en cours : 212 → 117
Anomalies en retard : 119 → 61
Un service support qualité produit créé ensuite
6 M€de stock débloqué en six mois
Site façonnier, deuxième entité du même groupe
Une revue des dossiers qui ne prend plus des jours
La même démarche appliquée à une seconde entité, centrée sur le flux de revue des dossiers par l’assurance qualité.
Revue des dossiers repensée avec les techniciens AQ
Pilotage du flux de libération
2 j → 3 hpour la revue des dossiers par les techniciens AQ
Prérequis de libération avec les libérateurs, étapes détaillées, matrice des données disponibles. Le comité de direction est initié à la théorie des contraintes.
2Mesurer et piloter
Initiation des managers, outils de collecte, pilotage visuel déployé dans les services et observé sur le terrain jusqu’à ce qu’il tourne seul.
3Lever les goulots
Première boucle d’amélioration sur le goulot principal, avec nos méthodes sur les dossiers de lot, les déviations ou l’organisation.
+Option · Éteindre le feu d’abord
Une task-force de la Brigade de la Qualité efficace, limitée dans le temps, pour retrouver une situation sereine avant d’améliorer durablement le flux.
C’est le temps qui sépare la fin de la production d’un lot de sa libération. Il intègre tous les prérequis : dossiers de lot, analyses et données du contrôle qualité, déviations, OOS, suivis environnementaux. C’est lui qui pèse sur vos stocks et votre taux de service.
Pourquoi ne pas piloter le temps de cycle par la moyenne ?
Parce que la moyenne cache la variabilité, qui crée le chaos des priorités et les vagues de fin de mois. Nous mesurons le temps de cycle de façon statistique, avec les encours et les débits à chaque étape : c’est ce qui permet d’agir au bon endroit.
Qu’est-ce que la théorie des contraintes appliquée à la libération ?
Un flux de libération enchaîne plusieurs étapes, et le site ne libère pas plus de lots par jour que son étape la plus lente, le goulot. La démarche consiste à identifier ce goulot, à planifier toute l’activité à son rythme, puis à l’améliorer, avant de recommencer avec le suivant.
Quels sont les goulots les plus fréquents ?
Le plus souvent : la revue des dossiers de lot, les déviations et anomalies, le contrôle qualité et l’organisation autour du flux. Le goulot peut aussi se déplacer dans le temps, d’où l’importance d’un pilotage continu.
Faut-il commencer par une task-force ?
Seulement si la situation est dégradée. Une task-force de la Brigade de la Qualité efficace, limitée dans le temps, permet d’éteindre le feu, en isolant le flux normal et en traitant les piles de lots les plus anciennes. Mais elle n’est pas durable : il faut ensuite piloter et améliorer le flux.
Faut-il un outil informatique pour piloter la libération ?
Pas pour démarrer : nous commençons avec des outils simples, alimentés par vos extractions. Notre outil PERISQOPE peut ensuite centraliser les données de vos systèmes et remplacer les fichiers Excel éparpillés.
Vos lots attendent leur libération ?
Exposez-nous votre situation en trente minutes. Nous vous dirons où se trouve probablement votre goulot.
 46 → 34 j
 6 M€
 −49 %
 2 j → 3 h